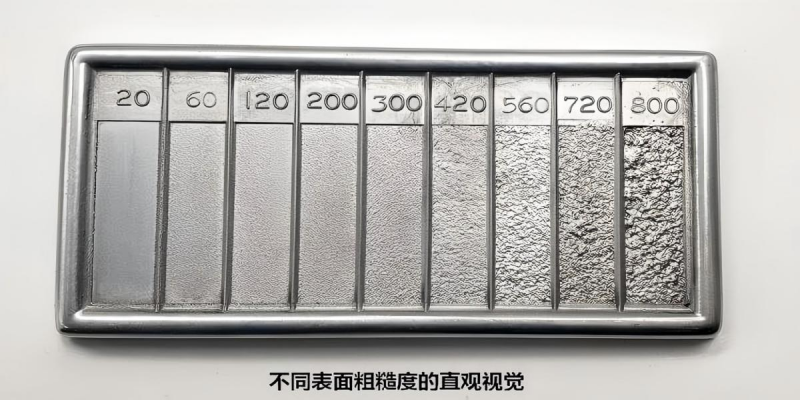
在机械加工、模具制造、汽车液压、精密五金、表面处理等行业,表面粗糙度是衡量工件品质的核心指标。单凭肉眼只能粗略判断光滑还是粗糙,无法准确量化;不同图纸、国内外订单标注的各类参数、五花八门的检测探头,更是让不少一线质检、工艺、操作人员犯难。(特别说明:高度类μm(微米)、间距类mm(毫米)、比率类%(百分比),一切以图纸、客户标准、工艺公差为di一准则,数值在公差范围内才算合格。)
一、粗糙度参数对比速览
1. 基础主流参数(国内通用)
参数 | 核心含义 | 核心差异 | 适用场景 | 数值评判 |
Ra | 整体平均粗糙度 | 数据最稳定,国标首选 | 常规零件、来料验收 | 越小越好。数值越小表面越光滑,装配、密封、耐磨性能越优;超出标准上限即为不合格 |
Rz(国标) | 综合峰谷平均高度 | 对刀痕、划痕更敏感 | 模具、抛光件、老国标工件 | 越小越好。数值偏大代表表面起伏大、划痕多,加工质量差 |
Rq | 细微纹理粗糙度 | 敏感度介于Ra与Rz之间 | 电镀、喷漆、欧美精密件 | 越小越好。表面纹理越细腻,涂层附着力越强 |
2.峰谷缺陷参数(排查毛刺、高点、凹坑、局部瑕疵)
参数 | 核心含义 | 核心差异 | 适用场景 | 数值评判 |
Rt(Rmax) | 表面最大落差 | 专抓磕碰、深划痕、凸起毛刺 | 密封件、液压件、精密轴类 | 越小越好。数值大说明存在局部高点/深坑,易渗漏、刮伤配对零件 |
Rp | 最大凸起高度 | 仅统计表面尖峰/高点 | 滑动摩擦面、喷涂工件 | 越小越好。尖峰越低,磨损、涂层破损风险越小 |
Rv | 最大凹陷深度 | 仅统计表面凹槽/深坑 | 缸体、导轨、涂装件 | 适中为佳。浅表面:越小越光滑;摩擦面:保留合理深度可储油,过深易积污、藏腐蚀物 |
3.外贸专用参数(对应海外标准)
参数 | 对应标准 | 核心差异 | 适用场景 | 数值评判 |
RzJIS/Ry(JIS) | 日本JIS标准 | 算法区别于国标Rz | 对日出口件、日系配件 | 越小越好,遵循日方图纸公差要求 |
R3z/R3y | 欧洲/德标 | 取3组峰谷计算,稳定性强 | 出口欧洲、德系汽配 | 越小越好,数值越小加工精度越高 |
4. 纹路形态&性能参数(精密件、重载件专用)
参数 | 核心含义 | 核心差异 | 适用场景 | 数值评判 |
Rsm/Rs | 纹路/峰间距 | 判断加工纹路疏密 | 车磨工件、外观件、防滑件 | 按需匹配:外观件偏细密(数值小);防滑件需纹路明显(数值偏大),按工艺要求执行 |
Rsk | 表面偏斜度 | 区分尖峰多/凹槽多、判断储油能力 | 曲轴、轴瓦、摩擦部件 | 适中为佳。接近0最佳;数值过低(尖峰多)易磨损;数值过高(凹陷过多)易积杂质 |
Rku | 峰顶尖锐度 | 区分表面锋利/圆润程度 | 刀具、医疗器械、镜面模具 | 越小越好。数值越小峰顶越圆润,无毛刺、不易划伤配件/人体 |
Rmr | 支承长度率 | 实际接触面积占比 | 轴承、导轨、高压密封件 | 越大越好。数值越高,接触面积越大,耐磨性、密封效果越强 |
二、检测探头选型指南,按工件准确匹配
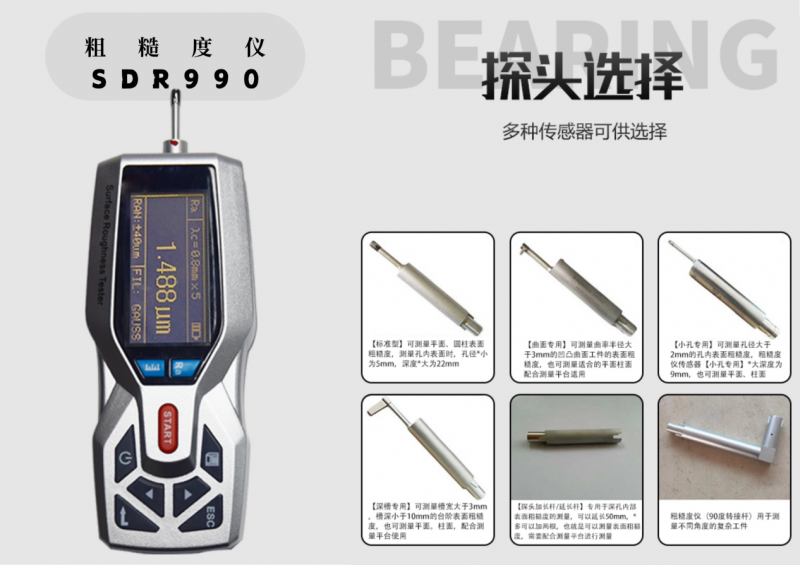
不同结构的工件,必须搭配对应探头测量,选错不仅数据失真,还容易损坏探头。市面主流分为标准、小孔、沟槽、深槽、曲面五大类,选型规则一目了然:
探头类型 | 适配工件 | 关键尺寸限制 | 使用要求 |
标准探头 | 平面、斜面、外圆柱、常规内孔、轴类、法兰 | 孔径>5mm,最大孔深22mm | 可手持使用,无需强制搭配平台 |
小孔探头 | 细小浅内孔、微型管件、精密微孔 | 孔径>2mm,最大孔深9mm | 必须搭配测量平台 |
沟槽探头 | 浅窄沟槽、低矮台阶 | 槽宽≥2.5mm,槽深/台阶高≤3mm | 必须搭配测量平台 |
深槽探头 | 深沟槽、高台阶、大型腔体槽位 | 槽宽>3mm,槽深/台阶高<10mm | 必须搭配测量平台 |
曲面探头 | 圆弧面、弧形型腔、凸轮、弯管外壁 | 曲率半径>3mm | 必须搭配测量平台 |
补充:若工件测量深度不足,可加装延长杆拓展探测距离;异形探头严禁脱离平台单独手持测量。
三、不同场景参数组合方案
日常检测不用盲目全开参数,按场景搭配,高效又准确:
1.普通来料、常规成品质检:Ra+Rt(两项数值越小,品质越好)
2.对日外贸订单:RzJIS/Ry(JIS)(数值越小精度越高)
3.欧洲、德系外贸订单:R3z+R3y(数值越小加工质量越好)
4.喷涂、电镀、阳极氧化工件:Rq+Rsm+Rv
5.液压件、各类密封件:Rt+Rp+Rmr(Rt、Rp越小越好,Rmr越大越好)
6.缸体、导轨等耐磨摩擦件:Rv+Rsk+Rmr(Rv、Rsk保持适中,Rmr越大越好)
7.模具、抛光外观件:Rz+Rku+Rsm(Rz、Rku越小越好)
四、设备推荐
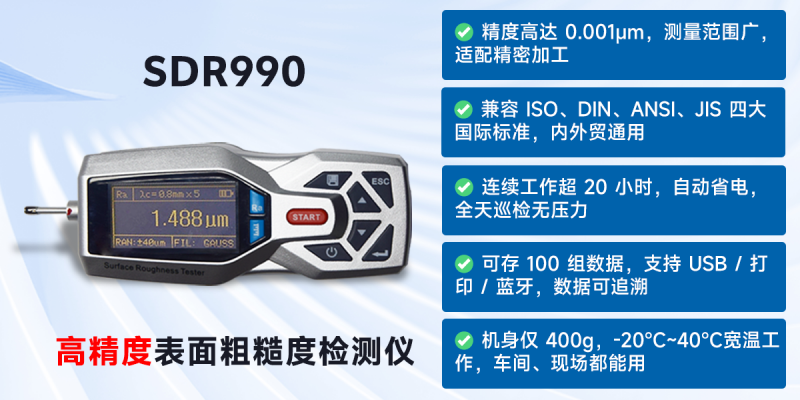
SDR990便携式粗糙度仪精度可达0.001μm,测量范围广,能满足精密加工检测需求。设备兼容ISO、DIN、ANSI、JIS四大guoji标准,国内外订单都可适配,内置全套粗糙度参数,匹配各类检测要求。它续航持久,连续工作时长超20小时,机身轻便,适合车间流动巡检。仪器支持数据存储、USB连接与打印,数据可追溯,方便出具质检报告。同时可搭配标准、小孔、沟槽、曲面等多款专用探头及配套附件,轻松应对平面、微孔、沟槽、圆弧等异形工件测量,适配加工厂、模具行业、汽配、第三方检测等众多场景。