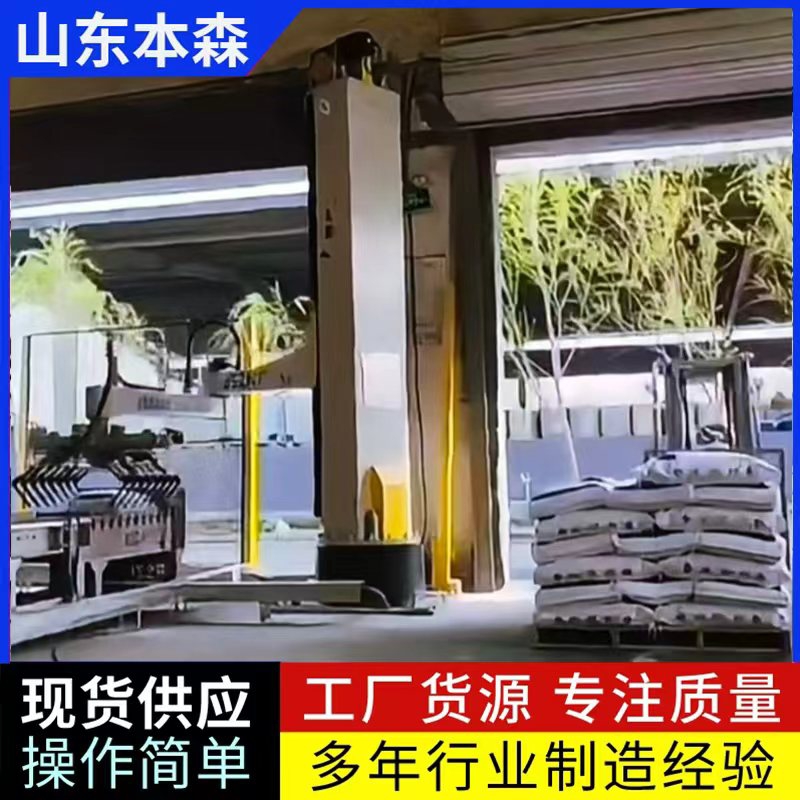
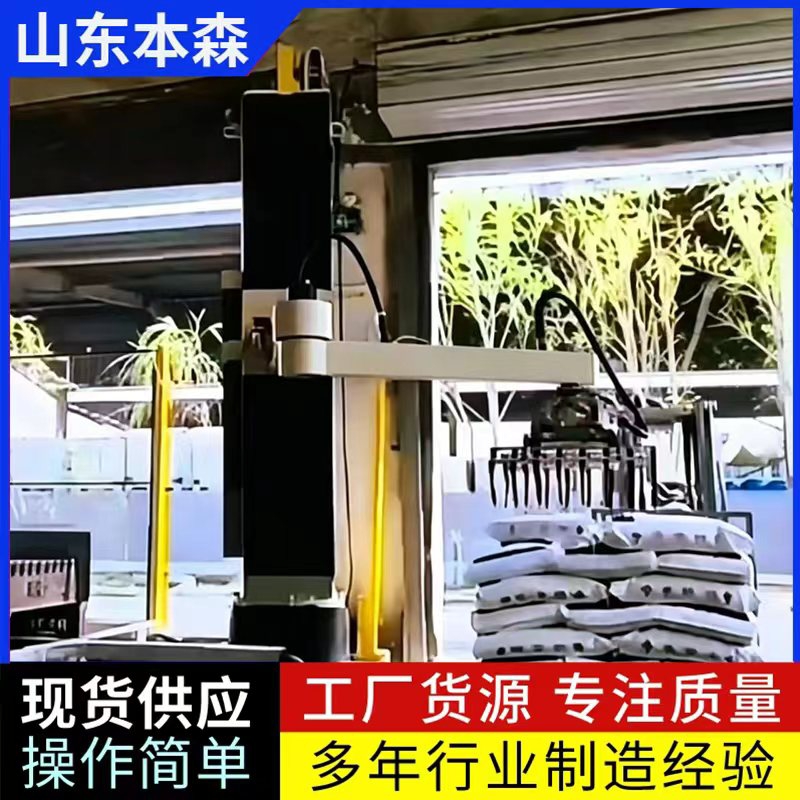
整套设备遵循“输送定位—抓取转运—分层码放”闭环流程。包装完成的碳酸钾料袋经输送机送至抓取工位,光电与视觉传感器识别袋体位置、姿态并反馈信号;伺服驱动立柱带动机械臂升降、旋转、伸缩,防尘柔性夹爪自适应夹紧料袋,防止粉体破袋漏料;系统按预设交错垛型规划门字形运动轨迹,将料袋平稳移送至托盘上方,逐层精准落袋;单托盘码至设定层数后自动声光报警,叉车转运满垛托盘并补充空托盘,全程循环自动化运行,故障实时上传中控系统预警。
1.化工适配性强:整机防尘密封结构,夹爪缓冲设计,避免碳酸钾粉尘外泄、包装袋破损;立柱高强度结构可长期耐受车间粉尘环境,不易卡滞。
2.精准稳定:重复定位精度±0.1mm,垛型规整不易坍塌,降低仓储转运损耗;伺服控制运行平稳,无剧烈冲击。
3.降本安全:可替代3–5名码垛工人,规避重体力劳动工伤、粉尘职业病;全封闭防护栏杜绝人员误入作业区。
4.操作简便:触屏可视化编程,切换垛型、袋重参数一键调整,维护简单、配件通用。
主要用于碳酸钾精细化工生产线末端成品码垛,覆盖工业级、食品级、电子级碳酸钾生产车间;适配化工原料仓库、粉剂加工企业、化肥助剂生产厂;可对接自动包装线、吨袋包装线、立体仓储入库工序,也可用于纯碱等同类粉体袋装化工产品码垛,适配中小型精细化工企业新建产线与老旧产线自动化升级。